
Area técnico-comercial
INTRODUCCIÓN
La homogeneidad de mezcla es un factor crítico en la fabricación de alimentos balanceados, ya que un adecuado proceso ayuda a garantizar que los animales reciban de manera uniforme todos los nutrientes formulados. Es importante remarcar que una mezcla deficiente puede impactar negativamente la productividad, la salud animal y los costos de producción, por lo que se debe procurar hacer un adecuado control de la calidad de las materias primas utilizadas, un proceso de mezclado adecuado, un control del proceso de mezclado, y un óptimo suministro del alimento a los animales que reduzcan los impactos negativos de interés económico en una explotación pecuaria (Hume & Iglesias, 2024).
¿Qué es la homogeneidad de mezcla?
Se define como la característica que debe tener un alimento para asegurar que todos sus ingredientes estén distribuidos de manera uniforme, teniendo como objetivo principal, garantizar que el animal reciba diariamente la energía, proteína, grasa, fibra, vitaminas, minerales, aditivos, etc. que se han formulado, y que cumplan con los requerimientos nutricionales del animal en la etapa productiva en la que se encuentren, lo que les permitirá expresar el mayor potencial productivo esperado, teniendo controladas las demás variables (Jensen, 2006).
Teniendo en cuenta lo anterior, una adecuada homogeneidad del alimento elaborado impacta de manera directa y positiva en indicadores productivos como la conversión alimenticia, la ganancia de peso, la producción (huevos o leche), la salud animal y la uniformidad del lote (McCoy et al., 1994; Rocha et al., 2015, 2022).
Por el contrario, un producto mal mezclado tiene un impacto negativo en la productividad: afecta la conversión alimenticia y el desempeño productivo (McCoy et al., 1994; Rocha et al., 2015, 2022; Groesbeck et al., 2007), genera desuniformidad en la ingesta de nutrientes —con las consecuentes pérdidas económicas por resultados productivos variables— y puede ocasionar problemas sanitarios derivados de la desuniformidad en el consumo de medicamentos cuando se realizan tratamientos.
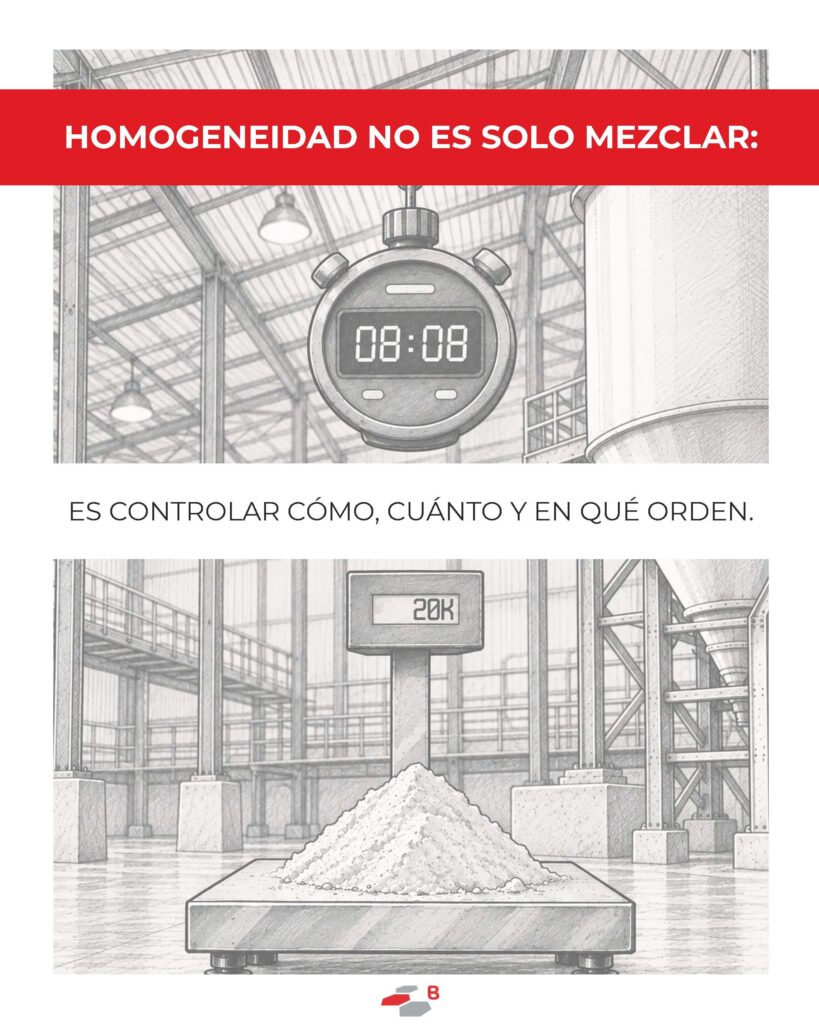
En el proceso de elaboración de alimentos, suplementos o complementos para animales existen factores que afectan la homogeneidad de la mezcla, por lo que conviene tenerlos identificados y bajo control para obtener un alimento que cumpla las necesidades nutricionales de los animales (Vargas-González, s.f.). Las variables más relevantes se agrupan en tres frentes. El primero son las características de los ingredientes, como el tamaño de partícula, la densidad, la forma y la higroscopicidad. El segundo es la operación del equipo: el tiempo de mezclado, determinando el óptimo, pues puede resultar insuficiente o excesivo según el equipo y su funcionamiento; la sobrecarga de la mezcladora, ya que ingresar cantidades por encima de su capacidad real de mezcla afecta la homogeneidad; una mala secuencia de adición de los ingredientes al cargarla; y el equipo desgastado o deteriorado, que impacta negativamente su funcionamiento y el resultado del mezclado. El tercero son los problemas posteriores al mezclado, como la segregación por almacenamiento, transporte o distribución en comederos, y la mala descarga del alimento, que se produce cuando no se evacua con rapidez y este continúa mezclándose dentro del equipo.
La diferencia de densidad, forma y tamaño de partícula de cada ingrediente (p. ej., minerales frente a granos) puede dificultar una mezcla uniforme si no se adoptan prácticas que reduzcan su impacto, como una adecuada secuencia de cargue de la mezcladora (Zinn, 2002).
En la elaboración del alimento balanceado conviene atender algunas consideraciones clave. Los microingredientes deben pesarse y consolidarse previamente en un equivalente aproximado al 3% del total de la mezcla (por ejemplo, para una tonelada de alimento, 30 kg de ingredientes micro más vehículo); ese vehículo o carrier puede ser una pequeña cantidad de maíz molido, torta de soya o parte de alguno de los ingredientes de la fórmula con características de densidad y partícula similares. Asimismo, no se recomienda mezclar por debajo del 75% de la capacidad de peso de la mezcladora (Costa et al., 2019). En mezcladoras horizontales conviene permitir que las paletas sobresalgan entre 10 y 12 cm por encima de los ingredientes al final de la carga y, en las de cintas, que estas sobresalgan entre 3 y 5 cm.
Una de las estrategias para controlar el proceso durante el mezclado es el orden de adición de los ingredientes. De manera general, se agrega primero la mitad de los ingredientes macro de la fórmula (p. ej., maíz, torta de soya o soya extruida); luego se incorpora la premezcla —los micros consolidados en el 3%— sobre esa primera mitad de materias primas; y a continuación se añade el resto de los macros, correspondiente a la segunda mitad. Con todos los ingredientes sólidos dentro del equipo, sin los líquidos, se inicia la mezcla seca durante alrededor de 1 minuto. Después se incorporan de forma gradual los ingredientes líquidos, si la fórmula los contiene, en un tiempo recomendado de 45 a 60 segundos y, una vez terminada su adición, comienza la fase de mezcla húmeda, que suele situarse entre 3 y 4 minutos.
Los tiempos y proporciones anteriores corresponden a una guía orientativa y deben remitirse a la validación por equipo. Conviene remarcar que este orden de adición de materias primas y las fases de mezclado mejoran significativamente la distribución de los ingredientes en el alimento terminado (Zinn, 2002), y que cada sistema de mezclado debe evaluarse de manera técnica para determinar los tiempos óptimos de sus fases, ya que pueden variar según las características del equipo y de los ingredientes habitualmente usados.
Una vez claros los factores que inciden en un adecuado proceso de mezclado, debe realizarse de manera periódica una evaluación de la homogeneidad, o prueba de mezclado, mediante métodos directos o indirectos. Entre los directos se encuentran el uso de microtrazadores y la determinación de aditivos como antibióticos; entre los indirectos, la medición de indicadores como proteína, humedad, grasa, colina, minerales o vitaminas.
Cuando se emplea un método indirecto pueden generarse errores, ya que varios ingredientes de la mezcla aportan el mismo indicador que se ha decidido medir, lo que puede arrojar resultados poco representativos. En el método directo, en cambio, la variable del indicador está controlada y se reduce el error, por lo que es preferible al hacer este tipo de evaluación (Rocha et al., 2015; Kansas State University, 2017).
Se considera, entonces, el método directo como la alternativa más indicada para evaluar la homogeneidad, y dentro de este el uso de microtrazadores ofrece mayor confiabilidad. Entre sus ventajas están la alta precisión, la rapidez de los resultados y el bajo costo; además, está avalado por estándares de calidad como GMP+ e ISO (Micro-Tracers Inc., s.f.; Sakhno et al., s.f.) y permite simular la distribución real de los microingredientes (Pérez-Álvaro, 2023; Micro-Tracers Inc., s.f.).
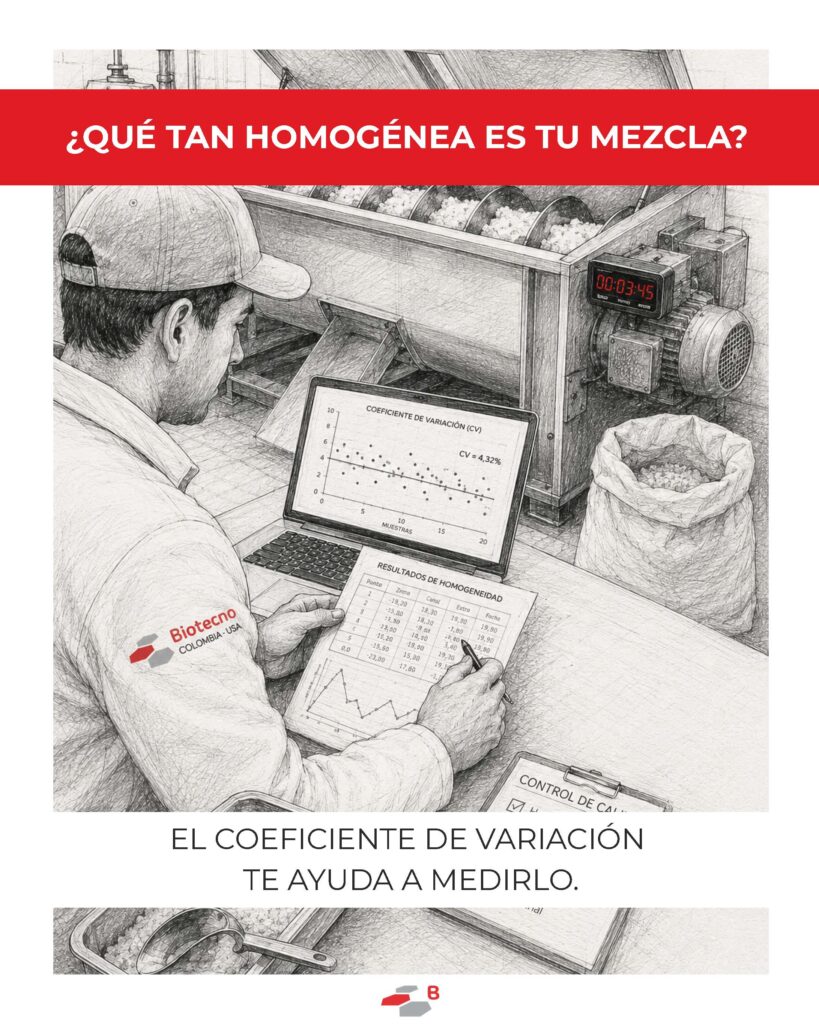
El proceso de evaluación comprende unos pasos básicos: la adición de microtrazadores a la mezcla de microingredientes; la toma de muestras tras el mezclado (por ejemplo, 15 muestras); el revelado de la cantidad de microtrazadores por muestra, junto con el análisis de la información y de las variables que puedan afectar los resultados; el cálculo del coeficiente de variación de la prueba (Kansas State University, 2017; Micro-Tracers Inc., s.f.); y, finalmente, la interpretación y el registro.
Una vez se termina con el proceso de revelado y se tiene calculado el coeficiente de variación de la mezcla evaluada, se compara con el siguiente cuadro para determinar que tan bien o mal se encuentra la homogeneidad de la mezcla (Ministerio de Medio Ambiente y Medio Rural y Marino, 2009; Kansas State University, 2017; Hume & Iglesias, 2024).
| Coeficiente de variación | Interpretación |
| <10% | Excelente |
| 10 – <15% | Aceptable |
| 15 – <20% | Marginal |
| ≥20% | Deficiente |
Para microingredientes críticos como vitaminas, minerales y aditivos se recomienda, como criterio operativo interno, procurar un coeficiente de variación más estricto (orientativamente <5%).
Por último, conviene tener presentes algunas consideraciones finales. La homogeneidad de una mezcla no se comporta de manera lineal: en el proceso se alcanza un tiempo óptimo de mezcla para el equipo con el que se elaboró el alimento y, si el producto se deja mezclando más allá de ese punto, el coeficiente de variación aumenta y se deterioran la homogeneidad y la distribución de los nutrientes, comportándose el coeficiente de variación de manera no monótona en el tiempo como consecuencia de un “sobremezclado” (Sucuy-Bonilla & Meneses-Quelal, 2026).
También existen distintas alternativas de equipos —mezcladoras verticales, horizontales, en “V” o continuas— que, por su diseño, pueden ser más o menos eficientes, por lo que deben realizarse pruebas de homogeneidad y determinar el tiempo óptimo de mezcla propio de cada equipo, sin generalizar un único tiempo independiente del tipo de mezcladora (Jensen, 2006).
Finalmente, es necesario realizar evaluaciones periódicas de homogeneidad a los productos que se elaboran en la mezcladora y mantener los equipos en buen estado, con mantenimientos periódicos y un programa de aseo y limpieza semanal que evite contaminaciones cruzadas entre alimentos, contaminación microbiana e interferencias en la homogeneidad de la mezcla, entre otros (Vargas-González, s.f.; Kansas State University, 2017).
Teniendo todo lo anterior en consideración, con la herramienta de las evaluaciones de homogeneidad de mezcla de manera periódica, se busca garantizar un equilibrio nutricional en los animales para los cuales se está elaborando el alimento, una mejora en la productividad de los animales, una reducción en los costos de producción, además de prevenir problemas sanitarios.
Una buena mezcla y homogénea no es un lujo, es una necesidad productiva para alcanzar mejores resultados zootécnicos en los animales.
Referencias
Costa A, Agazzi A, Perricone V, Nava S, Tangorra FM, Savoini G, Lazzari M. Influence of different loading levels, cutting and mixing times on total mixed ration (TMR) homogeneity in a vertical mixing wagon during distribution: a case study. Ital J Anim Sci. 2019;18(1):1093-1098. https://doi.org/10.1080/1828051X.2019.1618742
Groesbeck CN, Goodband RD, Tokach MD, Dritz SS, Nelssen JL, DeRouchey JM. Diet mixing time affects nursery pig performance. J Anim Sci. 2007;85(7):1793-1798. https://doi.org/10.2527/jas.2007-0019
Hume R, Iglesias BF. La homogeneidad de mezclado en los alimentos balanceados. nutriNews A Latina. 2024;(1.er trimestre).
Jensen JV. Introducción a la producción de alimentos balanceados. SKIOLD; 2006. www.los-seibos.com
Kansas State University Agricultural Experiment Station and Cooperative Extension Service. Testing mixer performance (MF3393). Manhattan (KS): Kansas State University; 2017.
McCoy RA, Behnke KC, Hancock JD, McEllhiney RR. Effect of mixing uniformity on broiler chick performance. Poult Sci. 1994;73(3):443-451. https://doi.org/10.3382/ps.0730443
Micro-Tracers Inc. Manual para su utilización en alimentos concentrados para animales. San Francisco (CA): Micro-Tracers Inc.; [s.f.]. Disponible en: www.microtracers.com
Ministerio de Medio Ambiente y Medio Rural y Marino. Criterios para evaluar la eficacia de los autocontroles de homogeneidad por parte de los fabricantes de productos destinados a la alimentación animal (PDOC CNCAA 2-2009, Versión 1). Madrid: Dirección General de Recursos Agrícolas y Ganaderos; 2009.
Pérez Alvaro N. Estudio de la homogeneidad en el macromezclado con un impulsor de proximidad de un polvo cohesivo alimentario utilizando microtrazadores [tesis de maestría]. Ciudad de México: Universidad Nacional Autónoma de México; 2023.
Rocha AG, Montanhini RN, Dilkin P, Tamiasso CD, Mallmann CA. Comparison of different indicators for the evaluation of feed mixing efficiency. Anim Feed Sci Technol. 2015;209:249-256.
Rocha AG, Dilkin P, Montanhini Neto R, Schaefer C, Mallmann CA. Growth performance of broiler chickens fed on feeds with varying mixing homogeneity. Vet Anim Sci. 2022;17:100263. https://doi.org/10.1016/j.vas.2022.100263
Sakhno TV, Pisarenko PV, Korotkova IV, Omelian OM, Barashkov NN. The application of statistical methods of quality management by GMP+ standards using ferromagnetic microtracers. Poltava: Poltava State Agrarian Academy, Poltava National Technical University Yu. Kondratyuk, Micro-Tracers Inc.; [s.f.].
Sucuy Bonilla IP, Meneses Quelal O. Optimization of mixing time to improve the quality of broiler feed using ferromagnetic microtracers. Int J Appl Sci Eng. 2026;23(1):2025014. https://doi.org/10.6703/IJASE.202603_23(1).002
Vargas González E. Problemas de mezclado y uniformidad en la industria de alimentos para animales. San José (Costa Rica): Centro de Investigación en Nutrición Animal (CINA), Universidad de Costa Rica; [s.f.].
Zinn RA. Guía para el mezclado de ingredientes. Davis (CA): University of California; 2002. www.produccion-animal.com.ar